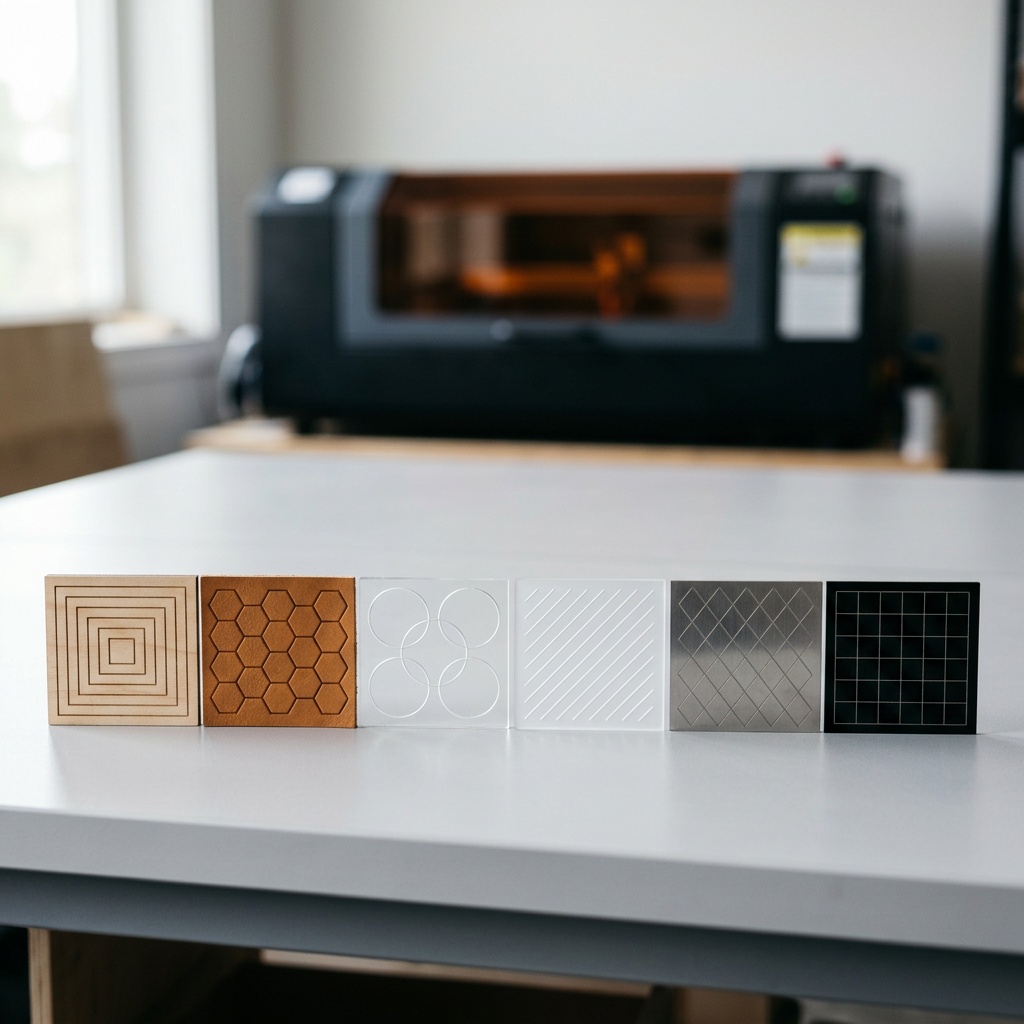
En gravure laser, les matériaux se choisissent avant la machine : un bois, un cuir, un acrylique ou un inox réagit d'abord à la longueur d'onde du faisceau, ensuite à sa puissance. Ce guide s'adresse aux particuliers qui hésitent avant d'acheter un premier graveur, comme aux artisans, commerces et associations d'Alsace qui veulent marquer des objets en petite série. Il passe en revue ce que gravent les trois grandes familles de lasers, ce qu'il ne faut jamais mettre sous le faisceau, et la façon de se protéger.
La démarche est la même qu'en impression 3D, où l'usage de la pièce décide de la matière : voir notre guide pour choisir son filament.
Diode, CO₂, fibre : trois lasers, trois longueurs d'onde
Un matériau se grave quand il absorbe la lumière du laser : il chauffe, brûle, fond ou se vaporise en surface. Quand il la réfléchit ou la laisse passer, le faisceau reste sans effet sur lui. Chaque type de laser émet une longueur d'onde différente, d'où des matériaux de prédilection différents.
Le graveur laser diode (bleu, environ 450 nm)
C'est un graveur de bureau très courant chez les particuliers. Son module émet une lumière bleue d'environ 450 nm, bien absorbée par les matériaux organiques et foncés, selon le fabricant Atomm. Sa puissance reste limitée (de 5 à 20 W en général, toujours selon Atomm) : il sert surtout à graver, et ses découpes concernent les matériaux minces. Pour son modèle D1, le fabricant xTool cite la découpe du bois, du contreplaqué, du MDF, du papier, du carton, du liège, du feutre, des tissus fins et du cuir fin.
Le laser CO₂ (10 600 nm)
Le tube à gaz du laser CO₂ émet un infrarouge invisible de 10 600 nm, que la plupart des matériaux organiques et des polymères absorbent bien. C'est la machine la plus polyvalente hors métal : elle grave et découpe le bois, l'acrylique, le cuir, le papier et le textile, et elle grave le verre en surface. Le métal nu réfléchit son faisceau (voir plus bas). Atomm rappelle qu'un CO₂ demande un refroidissement et une ventilation.
Le laser fibre (environ 1 064 nm)
Le laser fibre émet vers 1 064 nm, une longueur d'onde que les métaux absorbent efficacement, explique le fabricant Laserax. Il grave et marque sans revêtement l'acier, l'inox, l'aluminium, le laiton ou le titane, ainsi que certains plastiques. Pour le bois, le cuir et le papier, les fabricants orientent plutôt vers le CO₂.
Gravure laser et matériaux : le tableau de synthèse
Le tableau résume ce que chaque type de laser fait sur les matériaux courants. Il donne une tendance : la puissance, le modèle et le matériau exact changent le résultat, d'où un essai sur une chute avant toute vraie pièce.
| Matériau | Laser diode (environ 450 nm) | Laser CO₂ (10 600 nm) | Laser fibre (environ 1 064 nm) |
|---|---|---|---|
| Bois, contreplaqué, MDF | Gravure ; découpe des faibles épaisseurs | Gravure et découpe | Peu adapté |
| Cuir véritable | Gravure ; découpe du cuir fin | Gravure et découpe | Peu adapté |
| Papier, carton, liège, feutre | Gravure et découpe | Gravure et découpe | Peu adapté |
| Tissus fins (coton, chanvre) | Découpe, à tester | Gravure et découpe | Peu courant |
| Acrylique opaque foncé | Gravure, à tester selon la couleur | Gravure et découpe | Selon la machine, à tester |
| Acrylique transparent | Inadapté : le faisceau le traverse | Gravure et découpe | Peu adapté |
| Verre | Inadapté sans couche absorbante | Gravure en surface (aspect dépoli) | Peu adapté |
| Aluminium anodisé | À tester | Marquage direct | Marquage |
| Métal nu (inox, acier, laiton, titane) | Inox : marquage de surface sur certains modèles ; autres métaux : revêtement de marquage en général ; test sur chute | Marquage avec spray ou pâte de marquage | Gravure et marquage |
| PVC, vinyle, simili cuir | À proscrire | À proscrire | À proscrire |
| ABS, polycarbonate, mousses, caoutchoucs chlorés | À éviter | À éviter | À éviter |
« Selon la machine, à tester » signale un cas où les sources consultées divergent : seul un essai tranche.
Bois, cuir, papier : le terrain de la diode et du CO₂
Ce sont les matériaux les plus simples : les deux lasers les gravent. Le CO₂ découpe plus vite et plus proprement, selon Atomm ; la diode se limite aux faibles épaisseurs. xTool conseille d'écarter les bois gras ou résineux.
Le contreplaqué et le MDF contiennent de la colle, et le makerspace de l'université Tulane signale que les couches de colle du contreplaqué peuvent apparaître à la découpe. Ce que dégagent ces colles dépend du panneau : la fiche de données de sécurité (FDS) du fabricant est la bonne référence.
Pour le cuir, les listes des makerspaces visent le cuir véritable. Le simili cuir peut contenir du PVC (voir plus bas). Pour un cuir chromé ou d'origine inconnue, demandez la FDS au vendeur, puis faites un essai.
Un conseil d'atelier : rangez le bois, les panneaux et le cuir au sec, à plat et à l'abri de l'humidité, surtout dans un garage ou une dépendance peu chauffés en hiver. Et faites vos réglages sur une chute du même lot que la pièce finale.
Verre et acrylique : une question de longueur d'onde
Le verre absorbe fortement le faisceau du CO₂. Selon Epilog, le laser y crée de fines fractures en surface, d'où un aspect dépoli, proche du sablage. Avec une diode, le verre transparent laisse passer la lumière bleue : d'après Snapmaker, la diode grave alors une couche absorbante appliquée sur le verre (peinture ou spray de marquage), qui marque la surface en dessous. Le résultat demande des essais. Pour le laser fibre, Atomm et Snapmaker jugent le verre inadapté.
L'acrylique (PMMA) est le matériau fort du CO₂, qui le grave et le découpe, transparent compris, d'après LaserPecker. En diode, l'acrylique transparent laisse passer l'essentiel du faisceau bleu, et Atomm indique que la diode ne découpe pas l'acrylique transparent. Les acryliques opaques foncés, le noir en tête, se gravent mieux ; un acrylique bleu renvoie la lumière bleue, rapportent des utilisateurs du forum LightBurn. Là encore, une chute d'abord.
Le polycarbonate ressemble à l'acrylique et figure parmi les plastiques à éviter. Le PVC peut lui aussi ressembler à l'acrylique, prévient le fabricant GWK Laser : pour une plaque sans étiquette, demandez la référence au fournisseur.
Métal : marquage direct à la fibre, sous conditions avec le CO₂ et la diode
Avec un laser fibre
Inox, acier, aluminium, laiton, titane : la fibre grave et marque directement, sans produit. Sur l'aluminium anodisé, elle retire ou décolore la couche teintée et laisse une marque claire, d'après un revendeur de machines à source JPT.
Avec un laser CO₂
Le métal nu réfléchit le faisceau de 10 600 nm. Deux solutions sont documentées. L'aluminium anodisé se marque directement : le laser décolore la couche anodique teintée (Boss Laser). Pour l'inox, l'acier ou le titane, on applique un spray ou une pâte de marquage (CerMark, LaserBond, Enduramark) : la chaleur du laser lie le produit au métal (Epilog), puis on lave l'excédent (Boss Laser).
Avec un laser diode
Sur le métal nu, la diode bleue reste limitée : le métal réfléchit l'essentiel de sa lumière, explique Atomm, qui classe l'inox poli ou brut parmi les surfaces à faible absorption, et Laserax indique qu'il faut en général un spray de marquage. Sur l'inox, certains graveurs diode obtiennent un marquage sombre en surface, selon le modèle et la puissance : xTool et Creality rangent l'inox parmi les matériaux que gravent leurs diodes. Sur l'aluminium nu ou le cuivre, il faut un revêtement de marquage, indique Atomm ; Creality le confirme pour l'aluminium. Sur une surface revêtue ou traitée, le résultat dépend de la puissance de la machine et du produit employé. Avant toute pièce, faites un test sur une chute.
Les sprays et pâtes de marquage sont surtout documentés pour le CO₂. Sur le forum de LightBurn, un membre de l'équipe du logiciel note que le CerMark demande beaucoup de chaleur et qu'il ne peut garantir un bon résultat avec une diode. Vérifiez auprès du fabricant du produit qu'il convient à votre laser. L'aluminium anodisé figure parmi les matériaux que xTool et Atomm annoncent compatibles avec leurs diodes : un essai reste indispensable.
Les matériaux interdits en découpe et gravure laser
PVC et vinyle : jamais
Sous le faisceau, le PVC dégage du chlore. Au contact de l'humidité de l'air, le chlorure d'hydrogène libéré forme de l'acide chlorhydrique, qui irrite les yeux et les voies respiratoires et corrode le châssis, les guides et les connexions de la machine (GWK Laser). Les listes des makerspaces (Tulane, FIXME, Root Access) ajoutent les optiques et la motorisation aux dégâts, et placent le PVC en tête des matériaux à ne jamais découper.
Le piège : le PVC se cache sous d'autres noms. Le vinyle, le simili cuir et le cuir synthétique figurent sur les mêmes listes. Le symbole de recyclage n° 3 ou la mention « PVC » signale ce plastique, rappelle GWK Laser. Dans le doute, on s'abstient.
Les autres matériaux à éviter
Les listes des makerspaces et du support xTool écartent aussi :
- le polycarbonate, qui se décolore et peut prendre feu ;
- l'ABS, qui fond au lieu de se vaporiser et dégage des fumées nocives ;
- les mousses de polystyrène et de polypropylène et le PEHD, qui fondent et s'enflamment (la mousse de polystyrène est décrite comme la première cause d'incendie de laser) ;
- les caoutchoucs contenant du chlore, que Root Access exclut ; le néoprène en fait partie, puisque c'est un polychloroprène, un caoutchouc chloré ;
- les miroirs et surfaces réfléchissantes : le faisceau renvoyé est dangereux et peut abîmer le laser.
Pour les cas incertains (fibre de verre, fibre de carbone et autres composites, cuir chromé, panneaux collés), consultez la fiche de données de sécurité du fabricant. Sans FDS, le matériau reste hors de la machine. Un matériau inconnu suit la même règle.
Sécurité : lunettes de protection laser, capot, fumées
Classe laser et capot
En Suisse voisine, l'Office fédéral de la santé publique (OFSP) a publié une fiche sur le traitement des matériaux par laser. Elle rappelle que ces appareils relèvent en général de la classe 4, la plus dangereuse, et que seuls les graveurs entièrement encapsulés, dont aucun rayonnement ne sort, peuvent être rangés en classe 1. Pour un usage privé, l'OFSP recommande de n'utiliser que des graveurs de classe 1. Même réfléchi ou diffus, un rayonnement de classe 4 peut causer des brûlures ou une cécité en quelques millisecondes. Avant l'achat, lisez la classe indiquée sur l'étiquette et dans la notice.
Des lunettes de protection adaptées à la longueur d'onde
Chaque laser demande des lunettes conçues pour sa longueur d'onde et sa puissance : une diode bleue, un CO₂ et un laser fibre appellent trois protections distinctes. Choisissez des lunettes certifiées selon la norme EN ISO 19818-1:2021, qui a remplacé les normes EN 207 et EN 208, et vérifiez que la longueur d'onde de votre laser figure dans leur marquage. L'OFSP constate que les lunettes fournies avec les graveurs protègent souvent mal, voire pas du tout.
Fumées et incendie
La gravure et la découpe dégagent des fumées et des vapeurs qui peuvent contenir des substances toxiques. L'OFSP juge obligatoire un système d'aspiration efficace : en pratique, une extraction vers l'extérieur ou une filtration adaptée aux fumées du matériau. Le même réflexe vaut pour l'impression 3D, comme l'explique notre article sur les risques liés à l'utilisation d'une imprimante 3D.
Le faisceau peut aussi enflammer le matériau, rappelle l'OFSP. Les règles des ateliers partagés sont nettes : on surveille la machine du début à la fin du travail, sans s'absenter une seule minute, avec un extincteur à côté (règlement du hackerspace VanHack).
En résumé : choisir son laser selon ses matériaux
- Bois, cuir, papier, carton : diode ou CO₂, le CO₂ pour des découpes plus rapides et plus nettes.
- Acrylique, surtout transparent, et verre : CO₂.
- Métal nu : fibre, ou CO₂ avec un produit de marquage ; en diode, un marquage de surface sur l'inox selon le modèle, sinon des surfaces revêtues, toujours après essai.
- Dans tous les cas : un test sur chute, la FDS pour les matériaux douteux, et jamais de PVC.
Pour un objet en volume, une autre technique peut mieux convenir que le laser : voir ce que l'on peut fabriquer en impression 3D.